Ekstruderet aluminium er et af de materialer, der stille og roligt holder det moderne liv sammen. Det danner vinduesrammerne omkring vores hjem, monteringsskinnerne bag solpaneler, letvægtsdelene inde i elektriske køretøjer og den rene ramme af automatiserede produktionslinjer. Hos Huilv laver vi arkitektoniske, solcelle- og industrielle aluminiumsprofiler hver dag, og den grundlæggende historie om, hvordan ekstruderet aluminium laves, er både praktisk og fascinerende.
Enkelt sagt er ekstrudering en formningsproces. En opvarmet aluminiumstang skubbes gennem en stålmatrice med en forsigtigt skåret åbning. Matricen giver metallet sin tværsnitsform, ligesom at presse dejen gennem en formet dyse. Resten af processen handler om at kontrollere temperatur, tryk, hastighed, afkøling og varmebehandling, så den endelige profil er lige, stærk og dimensionelt nøjagtig.
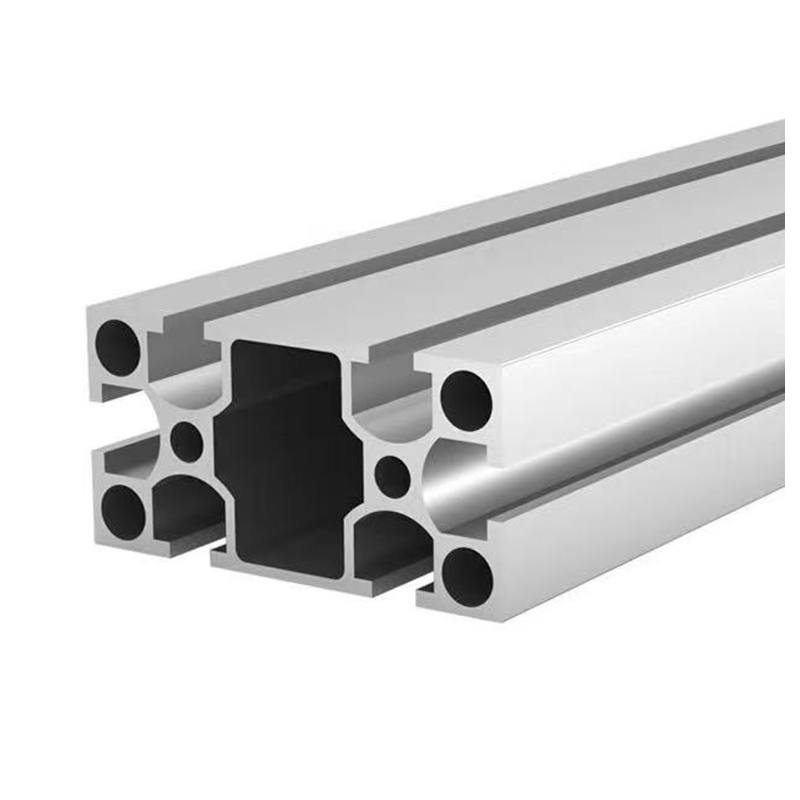
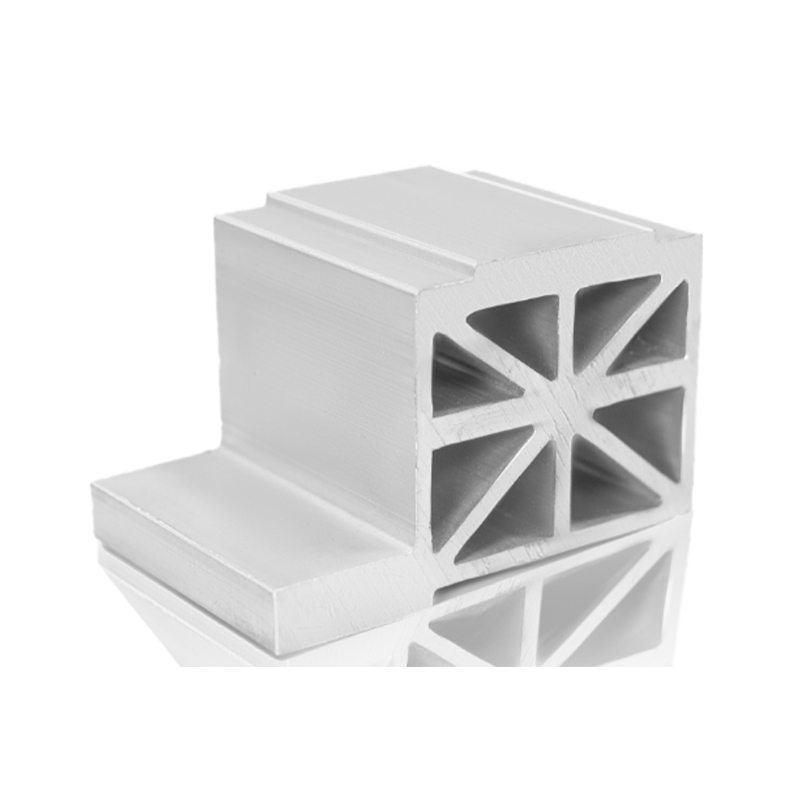
Ekstruderet aluminium er en kontinuerlig længde af aluminium, der er blevet tvunget gennem en matriceåbning for at skabe en fast tværsnitsprofil. Denne profil kan være en simpel solid stang, en semi-hul form eller et komplekst hult rør med indvendige ribber. Almindelige ekstruderingslegeringer omfatter 6063, 6061 og 6005A. Blandt dem, 6063-T5 aluminium bruges i vid udstrækning til arkitektoniske og generelle profiler, fordi det giver en god balance mellem formbarhed, korrosionsbestandighed og overfladefinish.
Matricen er hjertet i processen. Det er normalt lavet af H13 værktøjsstål og bearbejdet med den nøjagtige profilform. For hule profiler kan matricen omfatte en dorn eller et koøjedesign, der tillader metal at flyde rundt om kernen og derefter svejse sammen igen under tryk. Matricens kvalitet, dens varmebehandling og dens vedligeholdelse påvirker alle overfladekvaliteten og dimensionelle konsistens af den færdige ekstrudering.
Enhver god ekstrudering starter før pressen. Råmaterialet er en aluminiumstang, som er en støbt træstamme af en bestemt legering. Legeringen vælges til den endelige anvendelse. En vinduesprofil kan have brug for fremragende overfladefinish og vejrbestandighed, mens en batteribakke eller crashbox kan have brug for højere styrke og energiabsorption. Billetten skæres til i den rigtige længde, inspiceres for overfladefejl og homogeniseres nogle gange for at forbedre den indre struktur og ekstruderingsadfærd.
Renlighed betyder noget. Hvis billetten bærer forurening, oxider eller fugt, kan disse problemer opstå senere som blærer, striber eller svage sektioner. Erfarne ekstrudere behandler emneforberedelse som det første kvalitetskontrolpunkt, ikke som et rutinetrin.
Billetten opvarmes i en induktionsovn eller en gasfyret ovn til en temperatur, der gør aluminiumet blødt nok til at flyde, men ikke så varmt, at det smelter eller bliver beskadiget. For mange 6xxx-legeringer er billettemperaturen typisk i området 450 til 500 grader Celsius. Det nøjagtige område afhænger af legeringen, profilformen og presseopsætningen.
Matricen er også forvarmet. En kold matrice vil afkøle aluminiumet i kontaktøjeblikket, hvilket gør metalstrømmen ujævn og øger risikoen for overfladedefekter eller matriceskader. Forvarmning hjælper metallet med at bevæge sig jævnt gennem lejeområderne og understøtter en stabil ekstruderingshastighed.
Når emnet når den korrekte temperatur, fyldes det i ekstruderingsbeholderen. En hydraulisk cylinder påfører tryk gennem en attrapblok og skubber aluminiumet mod matricen. Metallet presses gennem matriceåbningen og fremstår som en kontinuerlig profil. Pressekapaciteten kan variere fra nogle få hundrede tons til flere tusinde tons, afhængigt af profilens størrelse og kompleksitet.
Massive profiler er relativt ligetil, men hule profiler kræver mere avancerede matricedesigns. I en koøjeform spaltes metallet i flere strømme, flyder rundt om dornen og samles derefter i et svejsekammer, før det forlader matricen. Hvis temperatur, tryk og hastighed ikke er afbalanceret, er svejsesømmene muligvis ikke stærke nok eller kan blive synlige efter anodisering. Det er derfor, ekstrudering ofte beskrives som både en mekanisk proces og en metallurgisk.
Da profilen forlader matricen, er den stadig varm og blød. Afkøling begynder med det samme. Nogle legeringer køles i luft, mens andre kræver en vandtåge eller sprøjtedæmpning. For varmebehandlelige legeringer er afkølingshastigheden kritisk, fordi den påvirker mikrostrukturen og i sidste ende de mekaniske egenskaber. Dette trin kaldes undertiden presseafkøling, når afkølingen sker lige ved presseudgangen.
Hvis afkølingen er for langsom, når legeringen muligvis ikke sit fulde styrkepotentiale. Hvis det er for hurtigt eller ujævnt, kan profilen forvrænge, revne eller udvikle uønskede indre spændinger. Målet er kontrolleret afkøling, der bevarer formen, mens metallet forberedes til ældning.
Efter afkøling trækkes eller strækkes ekstruderingen lidt. Udstrækning kan lyde simpelt, men det er et vigtigt korrigeringstrin. Det hjælper med at rette profilen, lindre indre belastninger og forbedre dimensionsstabiliteten. Mængden af stræk er normalt lille, ofte omkring en til tre procent, men den skal justeres for legerings- og profilformen.
Den strakte profil skæres derefter til i grove længder. En sav kan skære den i håndterbare sektioner til yderligere bearbejdning, såsom ældning, efterbehandling, bearbejdning eller montering. På dette tidspunkt har profilen sin grundform, men den har endnu ikke nået sin endelige temperament eller overfladetilstand.
For mange ekstruderede aluminiumsprodukter er næste fase kunstig ældning. Profilerne placeres i en aldrende ovn og holdes ved en kontrolleret temperatur i et bestemt tidsrum. En typisk cyklus for visse 6xxx-legeringer kan være omkring 350 grader Fahrenheit i 10 til 12 timer, selvom de nøjagtige parametre afhænger af legeringen og det ønskede temperament.
Under ældning sker der metallurgiske ændringer inde i aluminiumet. Legeringselementer danner fine bundfald, der styrker metallet uden at ødelægge dets duktilitet. Sådan når materialet temperament som T5 eller T6. Forskellen mellem en blød profil og en stærk, holdbar kommer ofte ned til denne nøje kontrollerede ovncyklus.
Når profilen har det rette temperament, kan den færdigbehandles og fremstilles. Almindelige finish omfatter anodisering, pulverlakering, maling og mekanisk børstning. Anodisering skaber et beskyttende oxidlag og kan tilføje farve eller et metallisk look. Pulvercoating giver en holdbar, vejrbestandig overflade til arkitektoniske og udendørs applikationer.
Fremstilling kan involvere skæring til endelig længde, CNC-bearbejdning, boring, bukning, fræsning, anboring og montering. Nogle profiler bliver til monteringsklare vindues- og dørsystemer. Andre bliver til solpanelrammer, bilkomponenter eller industrielle maskinrammer. Ekstruderingsprocessen skaber formen, men efterbehandling og fremstilling gør den til et brugbart produkt.
Kvalitetskontrol sker ikke kun i slutningen. Det løber gennem hele arbejdsgangen. Billetten kontrolleres for legerings- og overfladetilstand. Ovntemperaturer og ekstruderingshastigheder overvåges. Profilen efterses for dimensioner, rethed, vridning, overfladefejl og vægtykkelse. Efter ældning kan prøver testes for hårdhed og mekaniske egenskaber. Til sidst kontrolleres den færdige profil igen inden pakning eller montering.
Sporbarhed er også vigtig. Hvis en kunde senere spørger om et parti, bør en erfaren producent være i stand til at forbinde den færdige profil tilbage til billetpartiet, ekstruderingsforløbet og varmebehandlingscyklussen. Den disciplin er det, der adskiller konsekvent produktion fra lejlighedsvise gode resultater.
| Scene | Hovedhandling | Hvorfor det betyder noget |
|---|---|---|
| Billetforberedelse | Vælg legering, skær, inspicér og rengør emnet | Forhindrer kontaminering og understøtter ensartet metalflow |
| Opvarmning | Opvarm billet og dø til den rette temperatur | Gør aluminium blødt nok til at ekstrudere uden at smelte |
| Ekstrudering | Skub emnet gennem matricen under højt tryk | Skaber tværsnitsprofilformen |
| Køling og bratkøling | Styr afkølingen, når profilen forlader matricen | Påvirker mikrostruktur, styrke og forvrængning |
| Udstrækning og skæring | Ret ud, stress-aflast og klip til i længden | Forbedrer ligehed og dimensionsstabilitet |
| Aldring | Varm profiler i en aldrende ovn | Udvikler T5, T6 eller andre nødvendige temperamenter |
| Efterbehandling og fremstilling | Anodiser, beklæd, bearbejd, bøj og saml | Gør profilen til et færdigt, brugbart produkt |
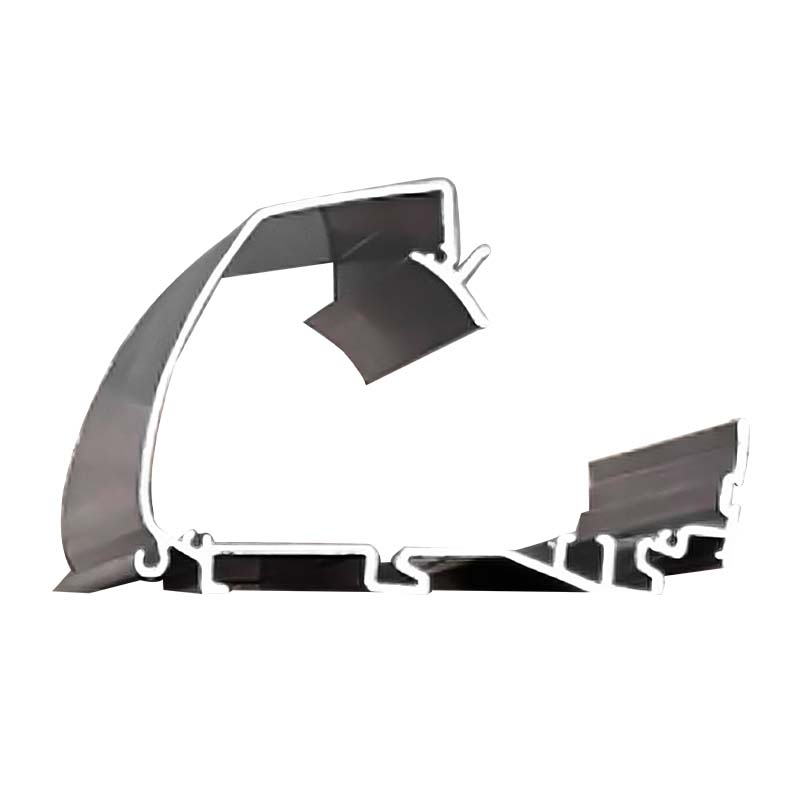
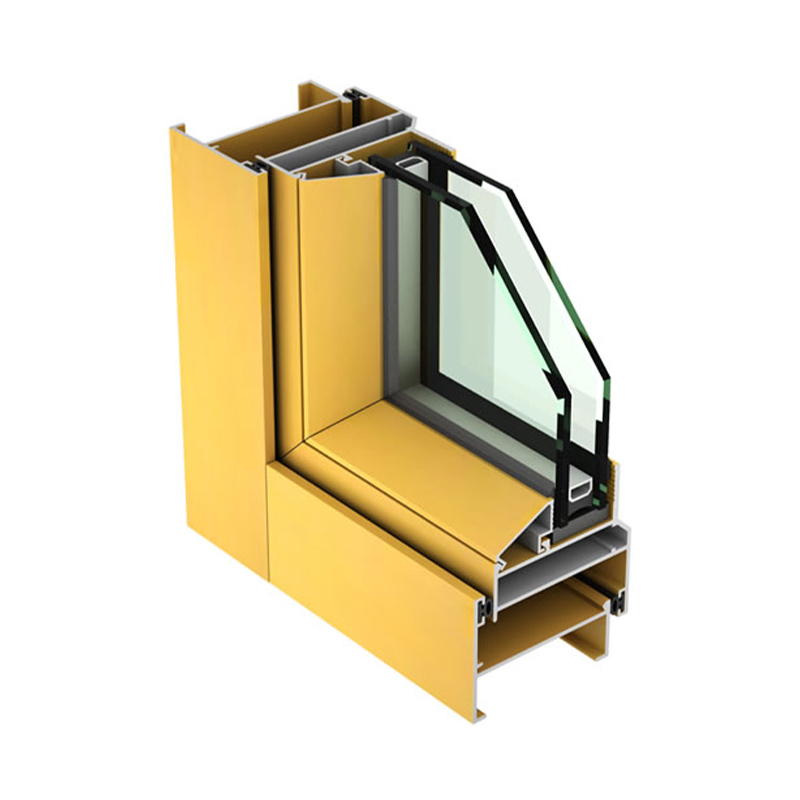
Arkitektoniske profiler er blandt de mest velkendte ekstruderede aluminiumsprodukter. De bliver til vinduesrammer, dørkarme, gardinvægsystemer, parasoller, altanrækværk og lamelsystemer. Disse profiler har brug for glatte overflader, nøjagtige dimensioner og pålidelig vejrbestandighed. Produkter som f.eks ikke-termiske vinduesprofiler vise hvordan ekstrudering understøtter både funktion og udseende i bygninger.
I solcelleindustrien anvendes ekstruderet aluminium til solpanelrammer og monteringsbeslag. Disse profiler skal håndtere udendørs eksponering, vindbelastninger og temperaturændringer, mens de holder solcellemoduler sikre i årevis. En veldesignet ramme er let, stærk og modstandsdygtig over for korrosion.
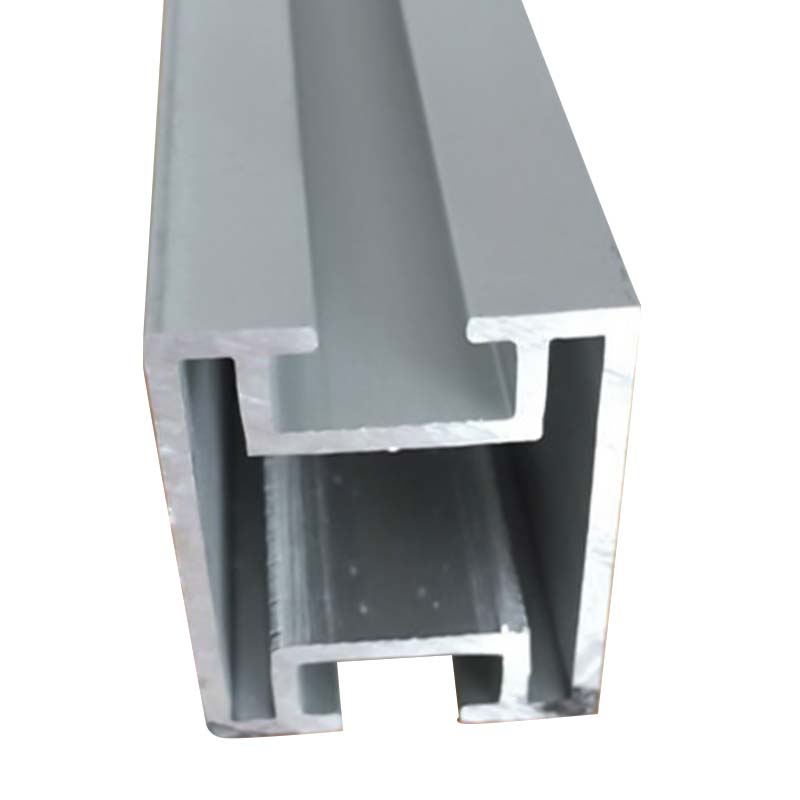 Aluminiums solpanelrammeprofiler til solcellemoduler Letvægts, korrosionsbestandige aluminiumsprofiler til solpanelrammer og monteringsbeslag, velegnet til udendørs solcelleanlæg, der kræver langvarig modulbeskyttelse. Se produkt →
Automotive lightweighting er et andet vigtigt område. Ekstruderet aluminium hjælper med at reducere køretøjets vægt og bibeholder samtidig kollisionsydelse og strukturel integritet. Profiler kan bruges til crashbokse, batteribakker, kofangerbjælker, karmbjælker, motorhuse og andre komponenter. Disse dele kræver ofte snævre tolerancer, specialiserede legeringer og dyb bearbejdning såsom CNC-bearbejdning og friktionsrørsvejsning.
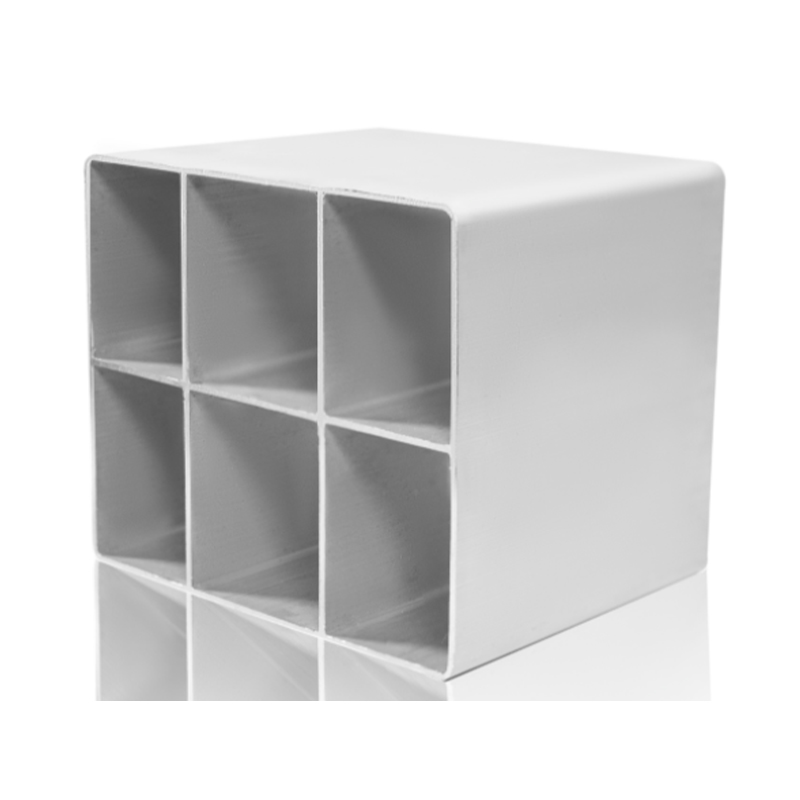 Automotive Crash Box aluminiumsprofiler til stødenergiabsorbering Letvægts ekstruderet aluminiumsprofiler til automotive kollisionsbokse, placeret i køretøjets letvægt for at hjælpe med at absorbere stødenergi og understøtte sikkerheden. Se produkt →
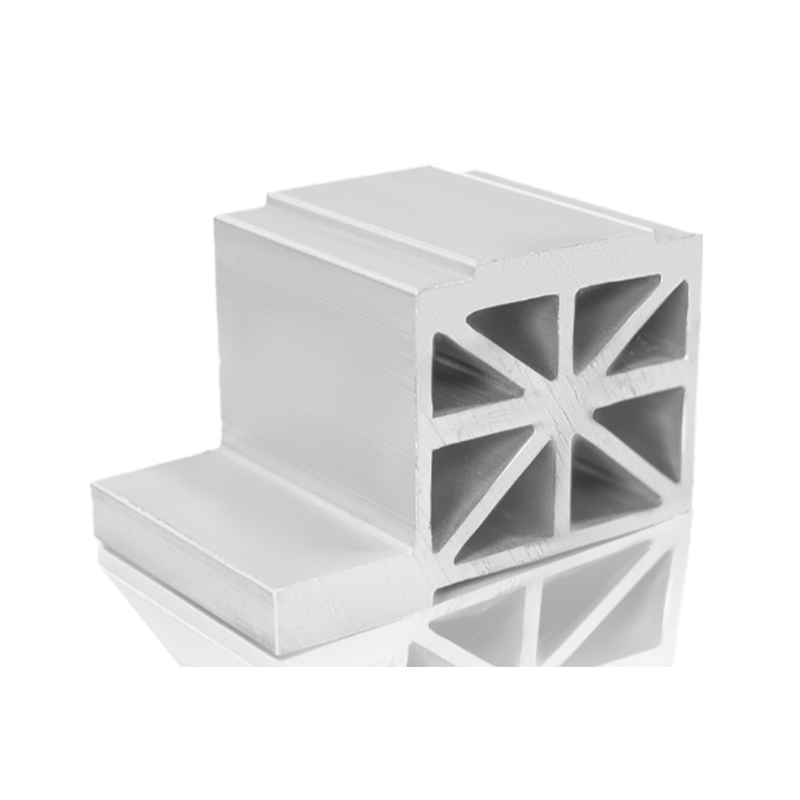 Batteribakke aluminiumsprofiler til nye energikøretøjer Højstyrke, lette aluminiumsekstruderingsprofiler til batteribakker til nye energikøretøjer, der tilbyder varmeafledning og strukturel støtte i batterisystemer. Se produkt →
Industriel ekstrudering dækker også en bred vifte. Samlebåndsrammer, maskinafskærmninger, arbejdsstationer, medicinsk udstyrsrammer og automationsstrukturer er alle afhængige af aluminiumsprofiler, fordi de er modulære, nemme at samle og modstandsdygtige over for korrosion. Til disse applikationer er dimensionskonsistens og en ren overflade ofte lige så vigtig som råstyrke.
Ekstruderet aluminium tilbyder en usædvanlig kombination af egenskaber. Den er let, men stærk nok til strukturelle applikationer. Det modstår korrosion, fordi der dannes et naturligt oxidlag på overfladen. Den leder varme og elektricitet godt, hvilket gør den anvendelig til køleplader og elektriske kabinetter. Det kan genbruges gentagne gange uden at miste dets grundlæggende kvaliteter. Vigtigst af alt kan det formes til komplekse tværsnit, der ville være vanskelige eller dyre at fremstille ved bearbejdning eller svejsning alene.
Denne designfrihed er grunden til, at ingeniører bliver ved med at vende tilbage til ekstrudering. En enkelt matrice kan producere tusindvis af identiske profiler med integrerede ribber, kanaler, skrueporte og snap-fit funktioner. Processen er effektiv i skalaen, men alligevel fleksibel nok til tilpassede projekter, korte produktionsforløb og løbende produktforbedringer.
Det er nyttigt at vide, hvordan ekstruderet aluminium fremstilles, men at vælge den rigtige produktionspartner betyder lige så meget. En pålidelig ekstruder forstår legeringsvalg, matricedesign, pressekontrol, køling, ældning, efterbehandling og kvalitetsinspektion. Denne viden hjælper med at forhindre dyre forsinkelser og sikrer, at den endelige profil fungerer som forventet i sin ansøgning.
Hos Huilv producerer vi aluminiumsprofiler til arkitektur, solcelleanlæg, automotive lette vægte og industrielt udstyr. Vores erfaring dækker hele rejsen fra emne til færdig profil, inklusive dyb bearbejdning og montage. Vi mener, at god ekstrudering ikke kun handler om at skubbe metal gennem en matrice. Det handler om at kontrollere enhver variabel og være opmærksom på, hvad kunden faktisk har brug for.
Den ekstruderede aluminium-proces begynder med en opvarmet billet og en præcist bearbejdet matrice, men det afhænger af snesevis af små beslutninger undervejs. Temperatur, tryk, hastighed, afkøling, strækning, ældning og efterbehandling former alt sammen det endelige resultat. Når disse trin håndteres med omhu, bliver ekstruderet aluminium et af de mest alsidige og pålidelige materialer i moderne fremstilling.
Uanset om du udvikler et vinduessystem, en solcellemonteringsløsning, en bilkomponent eller en industriel ramme, hjælper forståelsen af processen dig med at stille bedre spørgsmål og træffe bedre valg. Og hvis du nogensinde vil se, hvordan det hele hænger sammen, er teamet hos Huilv altid glade for at tale aluminium.
 +86-19156366875
 nr. 1016, Baocheng Road, økonomisk og teknologisk udviklingszone, Xuancheng City, Anhui-provinsen, Kina
Copyright © Anhui Huilong Group Huilv New Material Technology Co., Ltd. Alle rettigheder forbeholdes
Producenter af aluminiumsprofiler